En
El espesor de la pared es el primer número que debe controlar una línea de extrusión y también es el primer parámetro que varía cuando los operadores ajustan manualmente la velocidad de extracción, la velocidad del tornillo o la temperatura del cabezal. En un cable de 600 V con una pared de aislamiento de 1,0 mm, una excentricidad de 0,05 mm puede cortar la pared mínima a 0,85 mm. Eso es suficiente para no pasar una prueba de resistencia de CA de rutina, aunque el espesor promedio parezca correcto. Aquí es donde la automatización del proceso de extrusión de componentes eléctricos obtiene su beneficio.
La automatización traslada la decisión de las manos del operador a un controlador de circuito cerrado. Una vez que la línea funciona, el sistema ajusta continuamente la velocidad del tornillo, la velocidad de arrastre y la presión de la cruceta para que el diámetro y la capacitancia medidos permanezcan dentro de una ventana estrecha. El resultado es un producto que supera las pruebas dieléctricas de manera más confiable y un proceso que utiliza menos polímero que una línea sintonizada manualmente.
Qué controla realmente la automatización en una línea de extrusión de cables
Es fácil pensar en la automatización de la extrusión como simplemente agregar un PLC al panel eléctrico. En la práctica, una línea de extrusión de componentes eléctricos moderna utiliza varios bucles de control independientes que se sincronizan alrededor de una referencia de velocidad maestra.
Temperatura y presión de fusión
El cilindro de una extrusora está dividido en cuatro a seis zonas de calentamiento, cada una con su propio termopar y controlador PID. En una línea bien sintonizada, la desviación del punto de ajuste se mantiene dentro de ±1,5°C. Cuando la desviación supera los ±5°C, el flujo de fusión cambia lo suficiente como para producir un cambio visible en el diámetro exterior. La automatización mantiene pequeñas las desviaciones de zona y rastrea la presión del cabezal, que es el indicador real de la viscosidad del fundido.
Velocidad del tornillo, velocidad de la línea y retroalimentación
El tornillo proporciona la salida de material fundido y la unidad de arrastre determina la velocidad lineal del cable. En una línea automatizada, el sistema de control calcula la relación a partir de la retroalimentación del diámetro y ajusta primero la velocidad del tornillo, mientras que el sistema de tracción mantiene constante la velocidad de la línea. Esto minimiza el tiempo entre una desviación del diámetro y una corrección. Un medidor de diámetro óptico y un sensor de capacitancia son los dos dispositivos de retroalimentación más comunes. La señal de capacitancia es especialmente útil para PE espumado, donde indica la relación de expansión mejor que el diámetro solo.
Relación de capa de coextrusión
Cuando un cable tiene una estructura de dos o tres capas, cada capa tiene su propio extrusor. La relación entre capas debe mantenerse estable para evitar una zona seca en la interfaz. La automatización controla la velocidad de cada tornillo en relación con la velocidad de la línea maestra, utilizando alimentadores gravimétricos o células de carga en las tolvas para medir el peso del polímero en tiempo real.
Los materiales y tolerancias que hacen diferente la extrusión eléctrica
La extrusión de un perfil de plástico para el marco de una ventana y la extrusión de aislamiento de cables tienen un aspecto similar, pero la aplicación del componente eléctrico impone límites mucho más estrictos al producto final. Para cables regidos por IEC 60502-1, UL 44 o GB/T 12706, el espesor mínimo del aislamiento es un elemento de inspección obligatorio. Las líneas automatizadas mantienen un espesor de pared promedio más cercano al valor nominal, lo que significa que se requiere menos polímero para garantizar el mínimo. En la práctica, esto suele traducirse en un ahorro de material del 3% al 7% en la capa aislante.
| Materiales | Requisito dieléctrico clave | Desafío de automatización |
|---|---|---|
| PVC | Resistencia de aislamiento estable a 70°C | Amplia ventana de procesamiento, pero la acumulación de degradante afecta la presión del cabezal con el tiempo |
| XLPE | Muy baja absorción de humedad y alta resistencia a la rotura. | El paso de reticulación requiere una coordinación precisa de la temperatura de fusión y la velocidad de la línea |
| Espuma de PE | Baja constante dieléctrica para transmisión de datos de alta velocidad | La inyección de vacío y gas necesita retroalimentación rápida basada en capacitancia |
| Caucho de silicona | Resistencia a altas temperaturas para cables de vehículos eléctricos y electrodomésticos | Fusión blanda con baja resistencia a la tracción; La tensión de arrastre debe controlarse estrictamente. |
| teflón | Excelente resistencia dieléctrica y química. | Los gases de escape corrosivos y la alta viscosidad del material fundido exigen un diseño de cilindro y tornillo resistente a la corrosión |
Cada material impulsa la estrategia de automatización en una dirección diferente. Para PVC y XLPE, la estabilidad de la temperatura y el ajuste de la velocidad de la línea son las principales prioridades. En PE espumado, el controlador debe reaccionar a la deriva de capacitancia en unos pocos segundos. Para la silicona y el teflón, la viscosidad cambia tanto a lo largo del cañón que el ajuste del lado de la presión se vuelve más importante que el ajuste del lado de la temperatura.
Qué buscar al comprar una línea de extrusión automatizada
La decisión de invertir en una línea automatizada debe estar motivada por el costo de los desechos y el retrabajo, no por la apariencia del panel de control. Si una línea produce 1.000 kilómetros de cable por año y rechaza el 2% debido a la desviación de la pared de aislamiento, recuperar ese 2% con control de circuito cerrado paga una gran parte del costo de capital de una actualización de una extrusora moderna.
Al evaluar a un proveedor, los siguientes puntos son los más importantes.
- El control del diámetro en circuito cerrado debe utilizar al menos dos ejes de medición, de modo que la excentricidad sea visible mientras el cable aún está en movimiento.
- El PLC debe registrar las variables del proceso cada segundo y conservar los datos durante al menos un turno de producción. Esto hace posible rastrear un problema de calidad hasta un cambio de velocidad específico.
- La cruceta y el tornillo deben coincidir con la familia de polímeros que procesa. Una cruceta diseñada para espuma de PVC no producirá una capa semiconductora uniforme en una línea XLPE.
- La estructura de alarma debe basarse en la deriva. Una advertencia cuando la presión de fusión se desvía en más del 8% de su promedio actual puede evitar daños a la cruceta antes de un apagado completo.
La velocidad también es un recordatorio de por qué la automatización no es negociable. A 200 m/min, el cable se mueve más de 3 m por segundo. Un controlador de circuito cerrado reacciona en milisegundos, mientras que un operador que alcanza una perilla deja pasar varios metros de cable fuera de especificación.
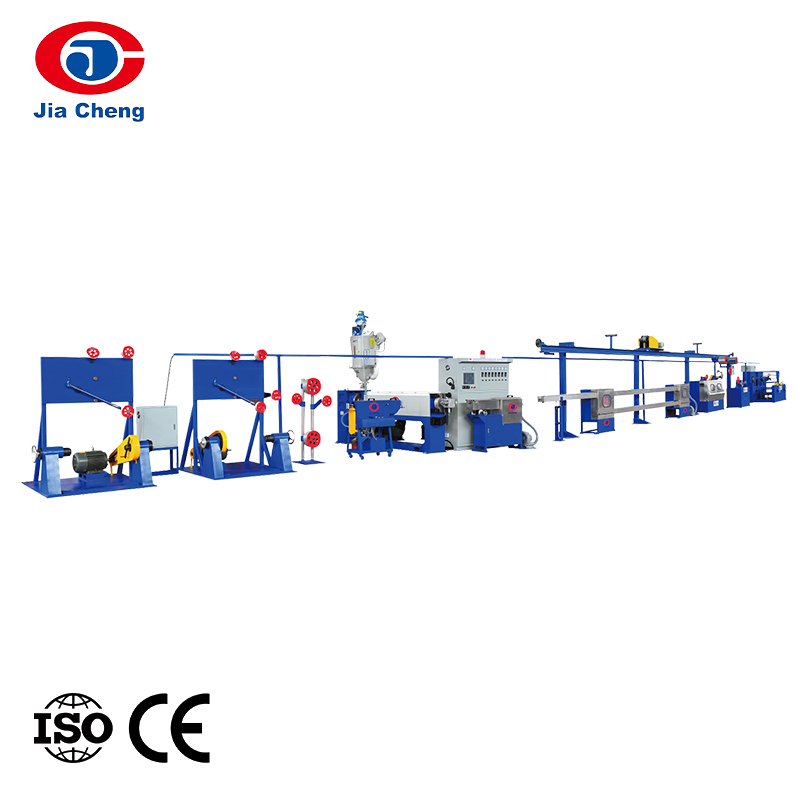
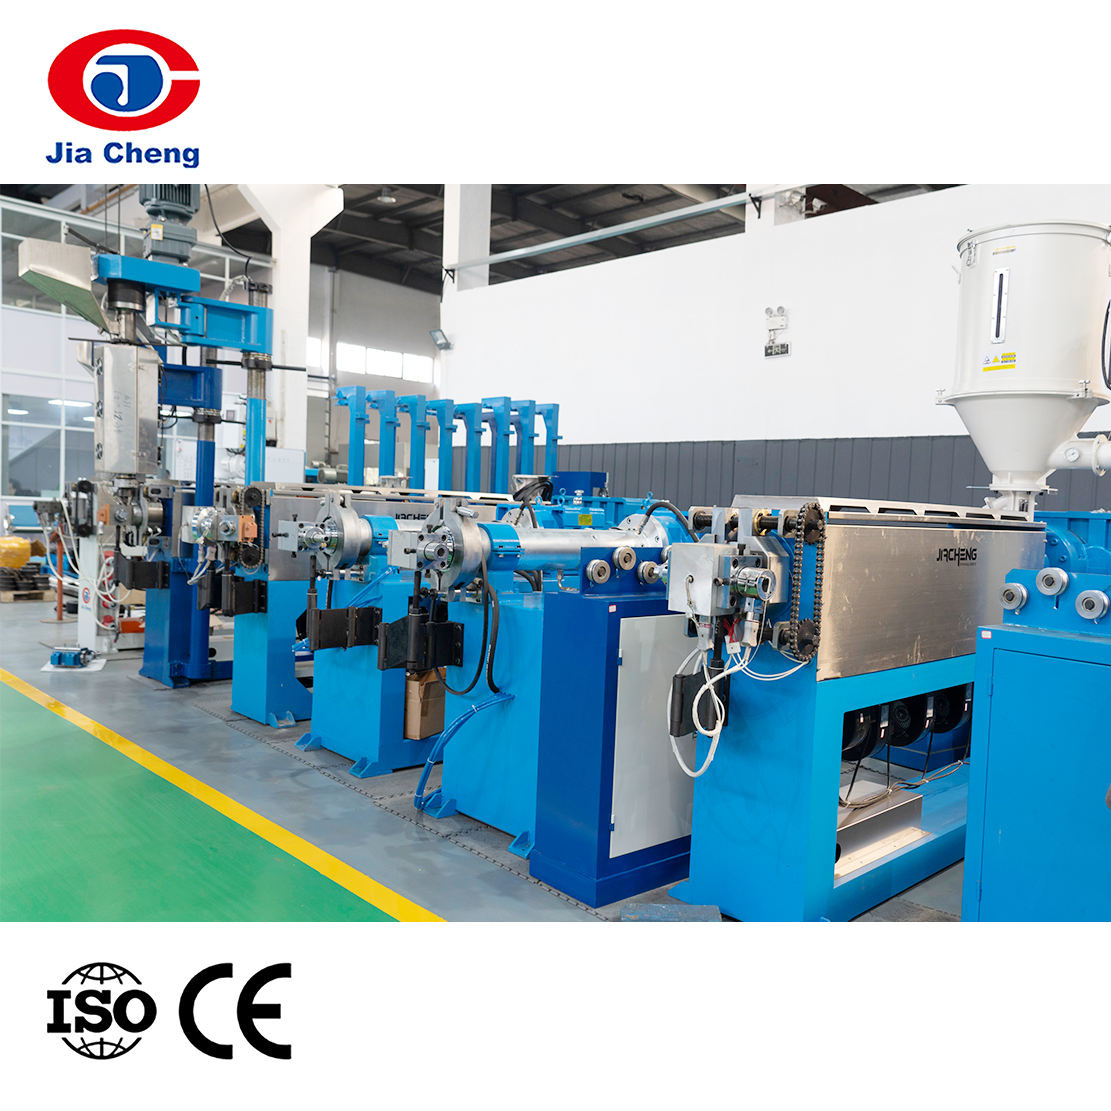
Para una línea de aislamiento primario que ejecuta PVC, PE o XLPE, el punto de partida típico es una línea de producción de aislamiento de cables de alta velocidad con un gabinete de control integrado y retroalimentación de diámetro.
 Línea de producción de aislamiento de alambre de alta velocidad para alambre central Esta línea integra precalentamiento, extrusión y enfriamiento con un control preciso, lo que garantiza un espesor de aislamiento uniforme y una alta concentricidad para cables centrales de PVC, PE o XLPE, lo que la hace ideal para tareas de aislamiento primario. Ver producto →
Si su estructura de cable utiliza capas eléctricamente distintas, el control de la relación de capas se convierte en el factor decisivo. Una línea de producción de coextrusión de doble o triple capa mantiene cada extrusora sincronizada alrededor de una referencia de velocidad maestra.
 Línea de producción de coextrusión de doble o triple capa Con extrusoras sincronizadas y referencia de velocidad maestra, esta línea garantiza un control preciso de la relación de capas para cables multicapa, esencial cuando se deben coextruir diferentes materiales con precisión. Ver producto →
Para la extrusión final de funda y chaqueta, las prioridades cambian. La extrusión de la vaina suele ser más gruesa y pesada, por lo que la tensión de arrastre importa más que la capacitancia. Una máquina extrusora de fundas de cable construida alrededor de un tornillo de baja desviación y una unidad de arrastre robusta es la herramienta adecuada.
 Máquina extrusora de funda de cable para extrusión de chaqueta Construida con un tornillo de baja desviación y una robusta unidad de arrastre, esta máquina maneja materiales de cubierta más gruesos, manteniendo un espesor de pared constante para la protección final del cable. Ver producto →
No ignore los conductores que introduce en el extrusor
Cualquier decisión de automatización en la línea de extrusión puede verse perjudicada por un conductor inestable. Si el alambre de cobre que ingresa a la cruceta tiene un diámetro variable o un alargamiento irregular, el espesor de la pared seguirá fluctuando sin importar cuán ajustados estén los bucles de control de extrusión.
La consistencia del trefilado afecta el área de la sección transversal del conductor y su resistencia. Una variación del 1% en el diámetro del cable cambia el área del conductor aproximadamente un 2%. Es por eso que las plantas de cables que invierten en la automatización de la extrusión también suelen ajustar su proceso de trefilado previo. Si todavía estás evaluando una nueva línea de dibujo, vale la pena entenderlo. Cómo gestiona la tensión una máquina rompedora de varillas , porque la variación de la tensión durante el estirado es una fuente común de inconsistencia en el alargamiento del conductor.
La relación entre la calidad del trefilado y la estabilidad de la extrusión es una de las mejoras más rentables disponibles para un fabricante de cables. Un conductor estable reduce la cantidad de material que se debe agregar al aislamiento solo para cumplir con los requisitos mínimos de la pared.
Lo que esto significa para su planta de producción
La automatización del proceso de extrusión de componentes eléctricos no es una decisión de compra única. Es una combinación de control de temperatura de circuito cerrado, sincronización de tornillo y extracción, retroalimentación de sensores de diámetro y capacitancia y ajuste específico del material. El beneficio de hacer bien los cuatro es un producto que pasa consistentemente las pruebas dieléctricas y un piso de producción que desperdicia menos polímero.
El punto de partida más práctico es medir las tasas actuales de desperdicio y retrabajo. Luego identifique la línea con el mayor volumen y comience con un diámetro de circuito cerrado y un controlador de velocidad de línea en esa línea. A medida que el equipo de operadores gane confianza, agregue retroalimentación de capacitancia para las líneas de espuma, control de proporción de capas para las líneas de coextrusión y registro de datos para respaldar las auditorías de trazabilidad.
Si está reemplazando una extrusora existente o construyendo una nueva línea de un solo proveedor, vale la pena preguntarse si el sistema de control, el diseño del tornillo, la cruceta y la unidad de transporte fueron diseñados como un solo sistema. Las líneas de extrusión que se muestran en las tarjetas de productos anteriores están construidas por Jiangsu Jiacheng Technology con ese enfoque integrado en mente.